电动汽车生产 驶向可持续未来的制造革命
引言
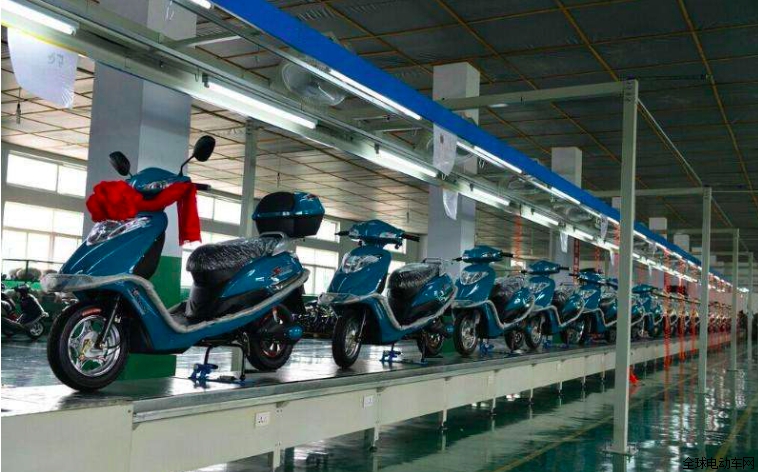
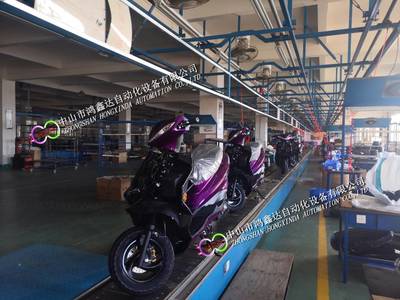
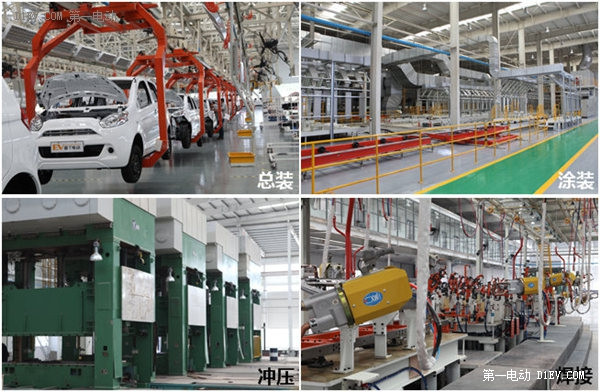
在全球碳中和目标与能源转型的双重驱动下,电动汽车(EV)生产已从 niche 市场演变为汽车工业的主战场。2023年全球电动汽车销量突破1400万辆,渗透率超过18%,这一数字背后是一场涉及供应链重构、制造工艺革新和商业模式重塑的深刻变革。本文将从生产视角切入,解析电动车辆制造的关键环节、核心挑战与未来趋势。\n\n## 一、电动车辆生产的关键环节\n\n### 1. 动力电池制造:产业链的皇冠\n\n动力电池占整车成本的30%-40%,是电动车辆生产中最具战略意义的环节。生产流程涵盖电极制备、电芯装配、化成分容三大阶段:\n\n- 前段工艺:将正负极材料与导电剂、粘结剂混合成浆料,均匀涂布于集流体(铝箔/铜箔),经辊压、分切形成极片。\n- 中段装配:根据封装形式(圆柱、方形、软包)完成卷绕/叠片、入壳、极耳焊接与电解液注入。\n- 后段化成分容:通过首次充放电激活电芯,并进行老化筛选与容量分档,确保一致性与安全性。\n\n当前技术路线呈现磷酸铁锂(LFP)与三元(NCM/NCA)并行的格局:LFP凭借成本与安全优势主导中低端市场,高镍三元则支撑高端长续航车型。固态电池作为下一代技术,正处于中试线建设阶段。\n\n### 2. 电驱动系统集成\n\n电机、电控与减速器的“三合一”集成电桥已成为主流方案。生产过程涉及:\n\n- 定子绕线:采用扁线电机技术提升槽满率,需精密控制匝数与绝缘处理;\n- 转子装配:永磁体充磁、动平衡校准是关键质量控制点;\n- 功率模块封装:IGBT/SiC模块的焊接与散热设计决定电控效率。\n\n800V高压平台正在加速普及,对绝缘耐压与电磁兼容性提出更高生产要求。\n\n### 3. 车身与总装工艺\n\n电动车辆省去发动机与变速箱,但增加电池包壳体、高压线束与热管理系统。总装线呈现两大变化:\n\n- 模块化预装:电池包、电驱动桥作为独立模块在分装线完成,再与车身合装;\n- 柔性化生产:同一产线需兼容纯电、插混甚至燃油车型(平台化战略),对工装夹具的通用性要求陡增。\n\n轻量化材料(铝合金、碳纤维)的冲压、连接工艺(自冲铆接、激光焊接)成为车身车间的技术焦点。\n\n## 二、生产端面临的核心挑战\n\n### 1. 供应链韧性不足\n\n锂、镍、钴等关键矿产的地理集中度高(如刚果钴产量占全球70%),叠加电池级碳酸锂价格剧烈波动(2022年一度突破60万元/吨),迫使车企通过长协锁价、电池回收闭环(如宁德时代邦普一体化项目)和钠离子电池替代方案来对冲风险。\n\n### 2. 制造质量与安全管控\n\n动力电池的微短路缺陷可能引发热失控,因此生产环境需严格控制温湿度与粉尘(洁净度达万级)。在线检测技术如X射线无损探伤、红外热成像、气密性测试已成为标配,AI视觉缺陷识别系统的误判率正从5%向1%以下推进。\n\n### 3. 成本压力与规模效应\n\n除去电池,“三电”系统成本仍高于传统动力总成。特斯拉一体化压铸技术将后底板70个零件降为1个,单车制造成本下降20%;比亚迪e平台3.0通过八合一电驱与电池车身一体化(CTB)提升集成度。规模化与工艺创新成为降本的双引擎。\n\n## 三、未来趋势展望\n\n### 1. 智能制造深度渗透\n\n数字孪生工厂正从概念走向落地:通过在虚拟环境仿真电池产线的节拍与良率,缩短新线导入周期30%以上。5G+工业互联网支撑AGV集群调度与设备预测性维护,实现u8def冲压车间的“黑灯生产”。\u0000 ### 2. 绿色低碳制造闭环\n\n零碳工厂(如宝马瑞典工厂、宁德时代宜宾基地)通过绿电采购、余热回收与废料再生实现生产端减碳。电池梯次利用与湿法冶金回收(锂回收率超90%)正构建“生产-使用-回收-再生产”的循环体系。\n\n### 3. 区域化产能布局\n\n受《通胀削减法案》(IRA)与欧盟碳边境调节机制影响,电动车辆生产呈现“地产地销”趋势——北美、欧洲、东南亚形成区域供应链集群,就近配套电池厂与总装基地,以降低物流碳排放并规避贸易壁垒。\n\n## \n\n电动车辆生产不是传统汽车制造的简单移植,而是一场由化学体系、电力电子与数字技术共同驱动的系统重构。从极片涂布机的微米级精度到整车下线的全生命周期碳足迹追踪,每一个生产环节都承载着产业升级的密码。当制造效率与可持续性在产线上达成动态平衡,电动汽车才真正完成了从“产品替代”到“范式迁移”的跨越。
如若转载,请注明出处:http://www.ydylinternational.com/product/55.html
更新时间:2026-11-19 07:46:32